智能硬件产品从电路设计到量产落地的完整方案
一款智能硬件从概念到用户手中,中间横亘着一条被行业称为"死亡之谷"的鸿沟。数据显示,超过60%的硬件创业项目在从原型到量产的过程中遭遇重大挫折,其中电路设计缺陷和可制造性不足是主要原因。对于从事电子产品创新的团队而言,理解从电路设计到量产落地的完整链路,远比单纯打磨功能更重要。
从原理图到PCB:设计阶段的关键决策
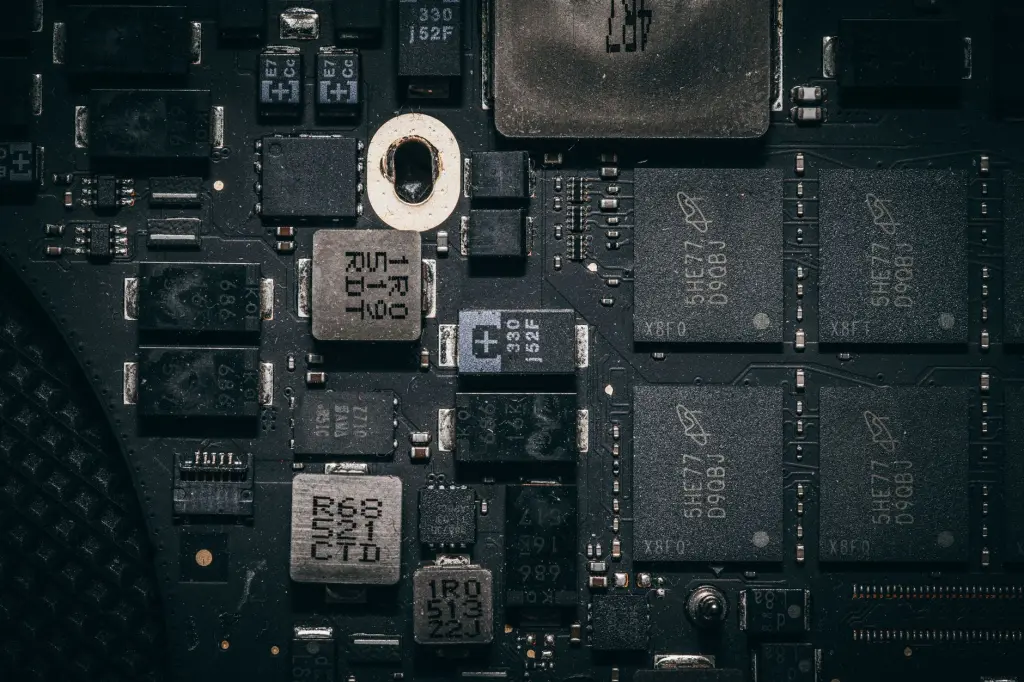
电路设计是硬件产品的基因。在原理图阶段,工程师需要完成器件选型、电源树规划、信号完整性预分析等工作。以一颗主控SoC为例,其去耦电容的布局、晶振走线的包地处理、DDR等长匹配的精度,都会直接影响后续的EMC测试通过率。很多团队在实验室环境下功能跑通,一到量产就出现批次性死机,根源往往就埋在PCB Layout阶段——比如开关电源的环路面积过大,导致辐射超标。
建议在投板前进行至少一轮DFM(可制造性设计)检查,重点关注:
- 最小线宽/线距是否满足目标板厂的工艺能力
- BGA区域过孔是否采用盘中孔或塞孔工艺
- 拼板方式是否预留了足够的工艺边和Mark点
硬件开发中的工程验证与测试迭代
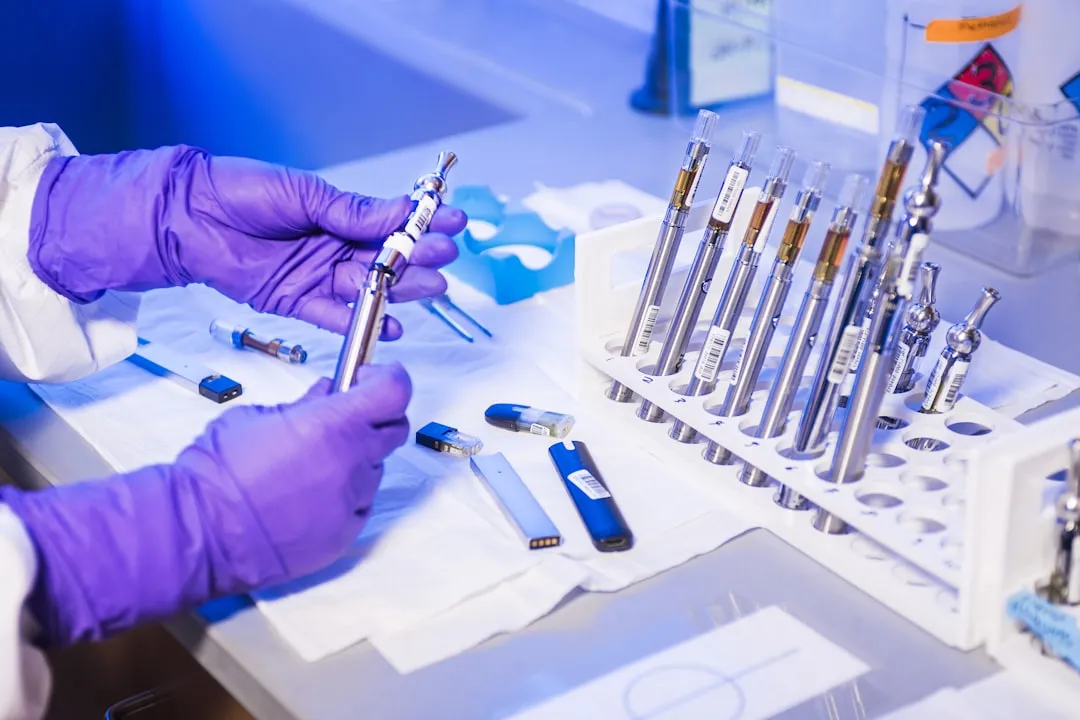
硬件开发不是一次投板就能收敛的过程。首板回来后的Bring-up阶段,需要按电源→时钟→复位→存储→外设的顺序逐级验证。以某款带电池管理的智能穿戴产品为例,充电IC的恒流恒压切换点如果未做温度补偿,在冬季低温环境下充电截止电压会漂移近80mV,直接影响电池循环寿命。这类问题只有通过高低温老化测试才能暴露。
工程验证通常分为EVT、DVT、PVT三个阶段。EVT关注功能实现,DVT验证可靠性与环境适应性,PVT则模拟量产线体进行小批量试产。每个阶段都应输出明确的Checklist和问题闭环记录,避免问题跨阶段传递。
可制造性设计与供应链协同
量产落地的核心矛盾在于:研发追求性能余量,产线追求窗口宽松。解决这一矛盾需要技术研发团队与NPI工程师早期介入。比如某款智能门锁主板,研发选用了0402封装的电阻电容以节省空间,但代工厂的贴片精度在批量时CPK仅达到1.0,导致虚焊率偏高。后来改为0603封装并优化钢网开孔,直通率从92%提升到99.3%。
供应链方面,关键器件建议做双源认证。MCU、电源IC、连接器等长交期物料,在DVT阶段就应锁定第二供应商并完成交叉验证,避免量产爬坡时因单一物料缺货导致停线。
量产导入的实践建议
从SMT贴片到整机组装,每个工站都需要定义清晰的工艺参数和检验标准。以下是一份简化的量产导入检查清单:
- 烧录工站:确认固件版本校验机制,防止混料
- 功能测试:覆盖所有对外接口和无线指标(如Wi-Fi吞吐量、蓝牙RSSI)
- 老化筛选:根据产品定位设定老化时长,消费类通常2-4小时
- 包装出货:核对标签SN与MES系统绑定关系
值得强调的是,测试工装的稳定性往往被低估。一套设计不良的测试治具,可能在量产三个月后出现探针磨损导致的误判率上升,进而影响出货节奏。
智能硬件的量产落地,本质上是将研发阶段的不确定性逐一转化为确定性工艺参数的过程。北京庆鸿双茂科技有限公司在电子产品技术研发与硬件开发领域持续积累,从电路设计评审到量产导入的每个环节,都需要工程团队以数据驱动的方式做决策,而非依赖经验直觉。当设计、测试与制造形成闭环,产品才能真正跨越那道"死亡之谷"。