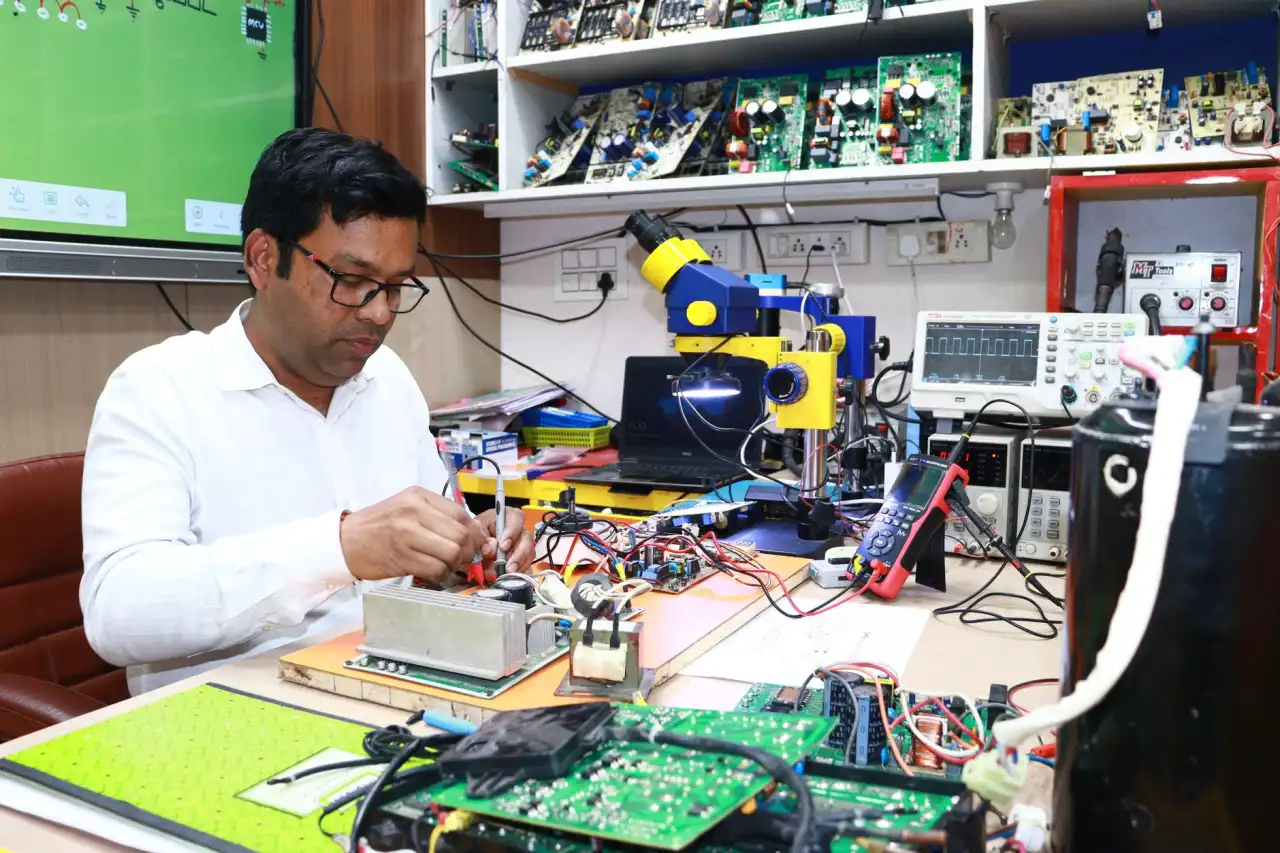
智能硬件产品从电路设计到量产落地的技术研发路径
在智能硬件创业圈里,有一个被反复验证的残酷数据:超过60%的项目延期并非因为市场或供应链,而是卡在从原理图到量产的那段"工程深水区"。一块在实验室跑通的板子,到了工厂可能因为EMC余量不足、器件温漂或焊接良率问题而全面返工。这背后暴露的,是电子产品从功能验证到规模化制造之间,存在一条需要系统方法论支撑的路径。
为什么"能跑通"和"能量产"是两码事
研发阶段的原型机通常只做1-5台,工程师可以手工焊接、飞线、逐个调试。但量产意味着同一块PCB要经受SMT回流焊的温度曲线冲击、湿度循环、振动测试,以及成千上万次的一致性考验。以常见的0402封装电容为例,手工焊接良率可能达到95%,但在高速贴片机上,如果焊盘设计未考虑锡膏塌落余量,虚焊率会骤升至8%以上——这个数字放到千台级别就是灾难。
更深层的原因在于,电路设计阶段的仿真模型往往基于理想器件参数。实际物料存在批次离散性:某品牌DC-DC芯片的反馈电压精度标称±2%,但不同晶圆批次实测可能偏移到±3.5%。如果设计时没有预留足够的裕量,量产阶段就会出现部分板子输出电压漂移出规格窗口的问题。
技术研发路径中的三个关键收敛点
从我们的项目经验看,硬件开发需要经历三次"设计收敛",每次都有明确的交付物和验证标准:
- DFM收敛:可制造性设计评审。重点检查最小线宽/间距是否匹配工厂能力(普通FR-4板建议≥6mil)、过孔是否做塞孔处理避免锡珠、拼板方式是否预留了铣刀路径。这一步通常能消除70%以上的产线异常。
- DFT收敛:可测试性设计。量产测试工装需要覆盖关键信号节点的电压/波形探测点,建议预留≥3个测试焊盘用于ICT在线测试。没有DFT意识的板子,往往要额外增加30%的测试工时。
- 可靠性收敛:包括高低温循环(-40℃~85℃)、HALT加速寿命试验、ESD接触放电±8kV测试。尤其要注意连接器和按键的机械寿命,消费类电子产品通常要求≥5000次插拔或按压。
这三个收敛点不是线性推进的,而是需要交叉迭代。比如DFM评审中发现某个连接器焊盘间距过密,可能需要回头调整电路设计中的布局,进而影响DFT测试点的位置。
物料选型与替代策略的实战对比
很多团队在研发阶段为了赶进度,会选用手头现成的"库存料",到了量产才发现该型号已停产或交期长达26周。我们建议在原理图设计阶段就建立AVL( approved vendor list)多源策略:关键IC至少锁定两家Pin-to-Pin兼容的供应商,被动器件优先选择通用规格(如0402/0603封装、X7R介质)。
对比两类常见做法:
- 保守型:全部选用TI、ADI等大厂物料,优点是资料齐全、仿真模型准确,缺点是成本高、交期波动大,适合医疗或汽车电子等高可靠性场景。
- 敏捷型:主控用国产替代,外围器件用台系或大陆品牌,成本可降低30%-40%,但需要额外投入2-4周做交叉验证测试,适合消费级电子产品。
没有绝对优劣,关键看产品定位和量产规模。月出货低于500台的,建议优先保研发效率;超过5000台的,物料成本优化带来的收益会远超验证投入。
给硬件团队的落地建议
如果你正在推进一个智能硬件项目,不妨在原理图冻结前做三件事:第一,用Excel拉一张"风险器件清单",标注每个物料的交期、MOQ和替代型号;第二,找工厂做一次DFM远程评审,多数SMT厂提供免费服务;第三,在PCB上预留至少5%的调试余量空间——那些后期不得不飞的线,往往就藏在这5%里。
从电路设计到量产落地,本质是把"工程师思维"切换为"制造思维"。每一次设计收敛,都是在为后续的千台、万台铺路。北京庆鸿双茂科技有限公司在电子产品技术研发与硬件开发领域持续积累工程经验,如需进一步交流,欢迎通过网站产品中心栏目与我们联系。